
解決複雜幾何工件痛點:粉末冶金與五金零件研磨去毛邊
突破微小瑕疵的量產瓶頸:複雜金屬零件的最後一哩路
在工業工具、汽機車零件以及精密機械的製造過程中,金屬成型技術不斷進化。然而,無論是透過傳統的沖壓、壓鑄,還是高階的微型成型技術,工件在脫模或切削後,邊緣幾乎不可避免地會產生銳角、飛邊與毛刺。這些微小的瑕疵若不加以處理,不僅會影響零組件的裝配精度,更可能在液壓或氣動系統中脫落,導致災難性的設備故障。如何針對形狀複雜、體積微小的零件進行高效的表面平整與除疵,是確保最終產品良率的關鍵核心。
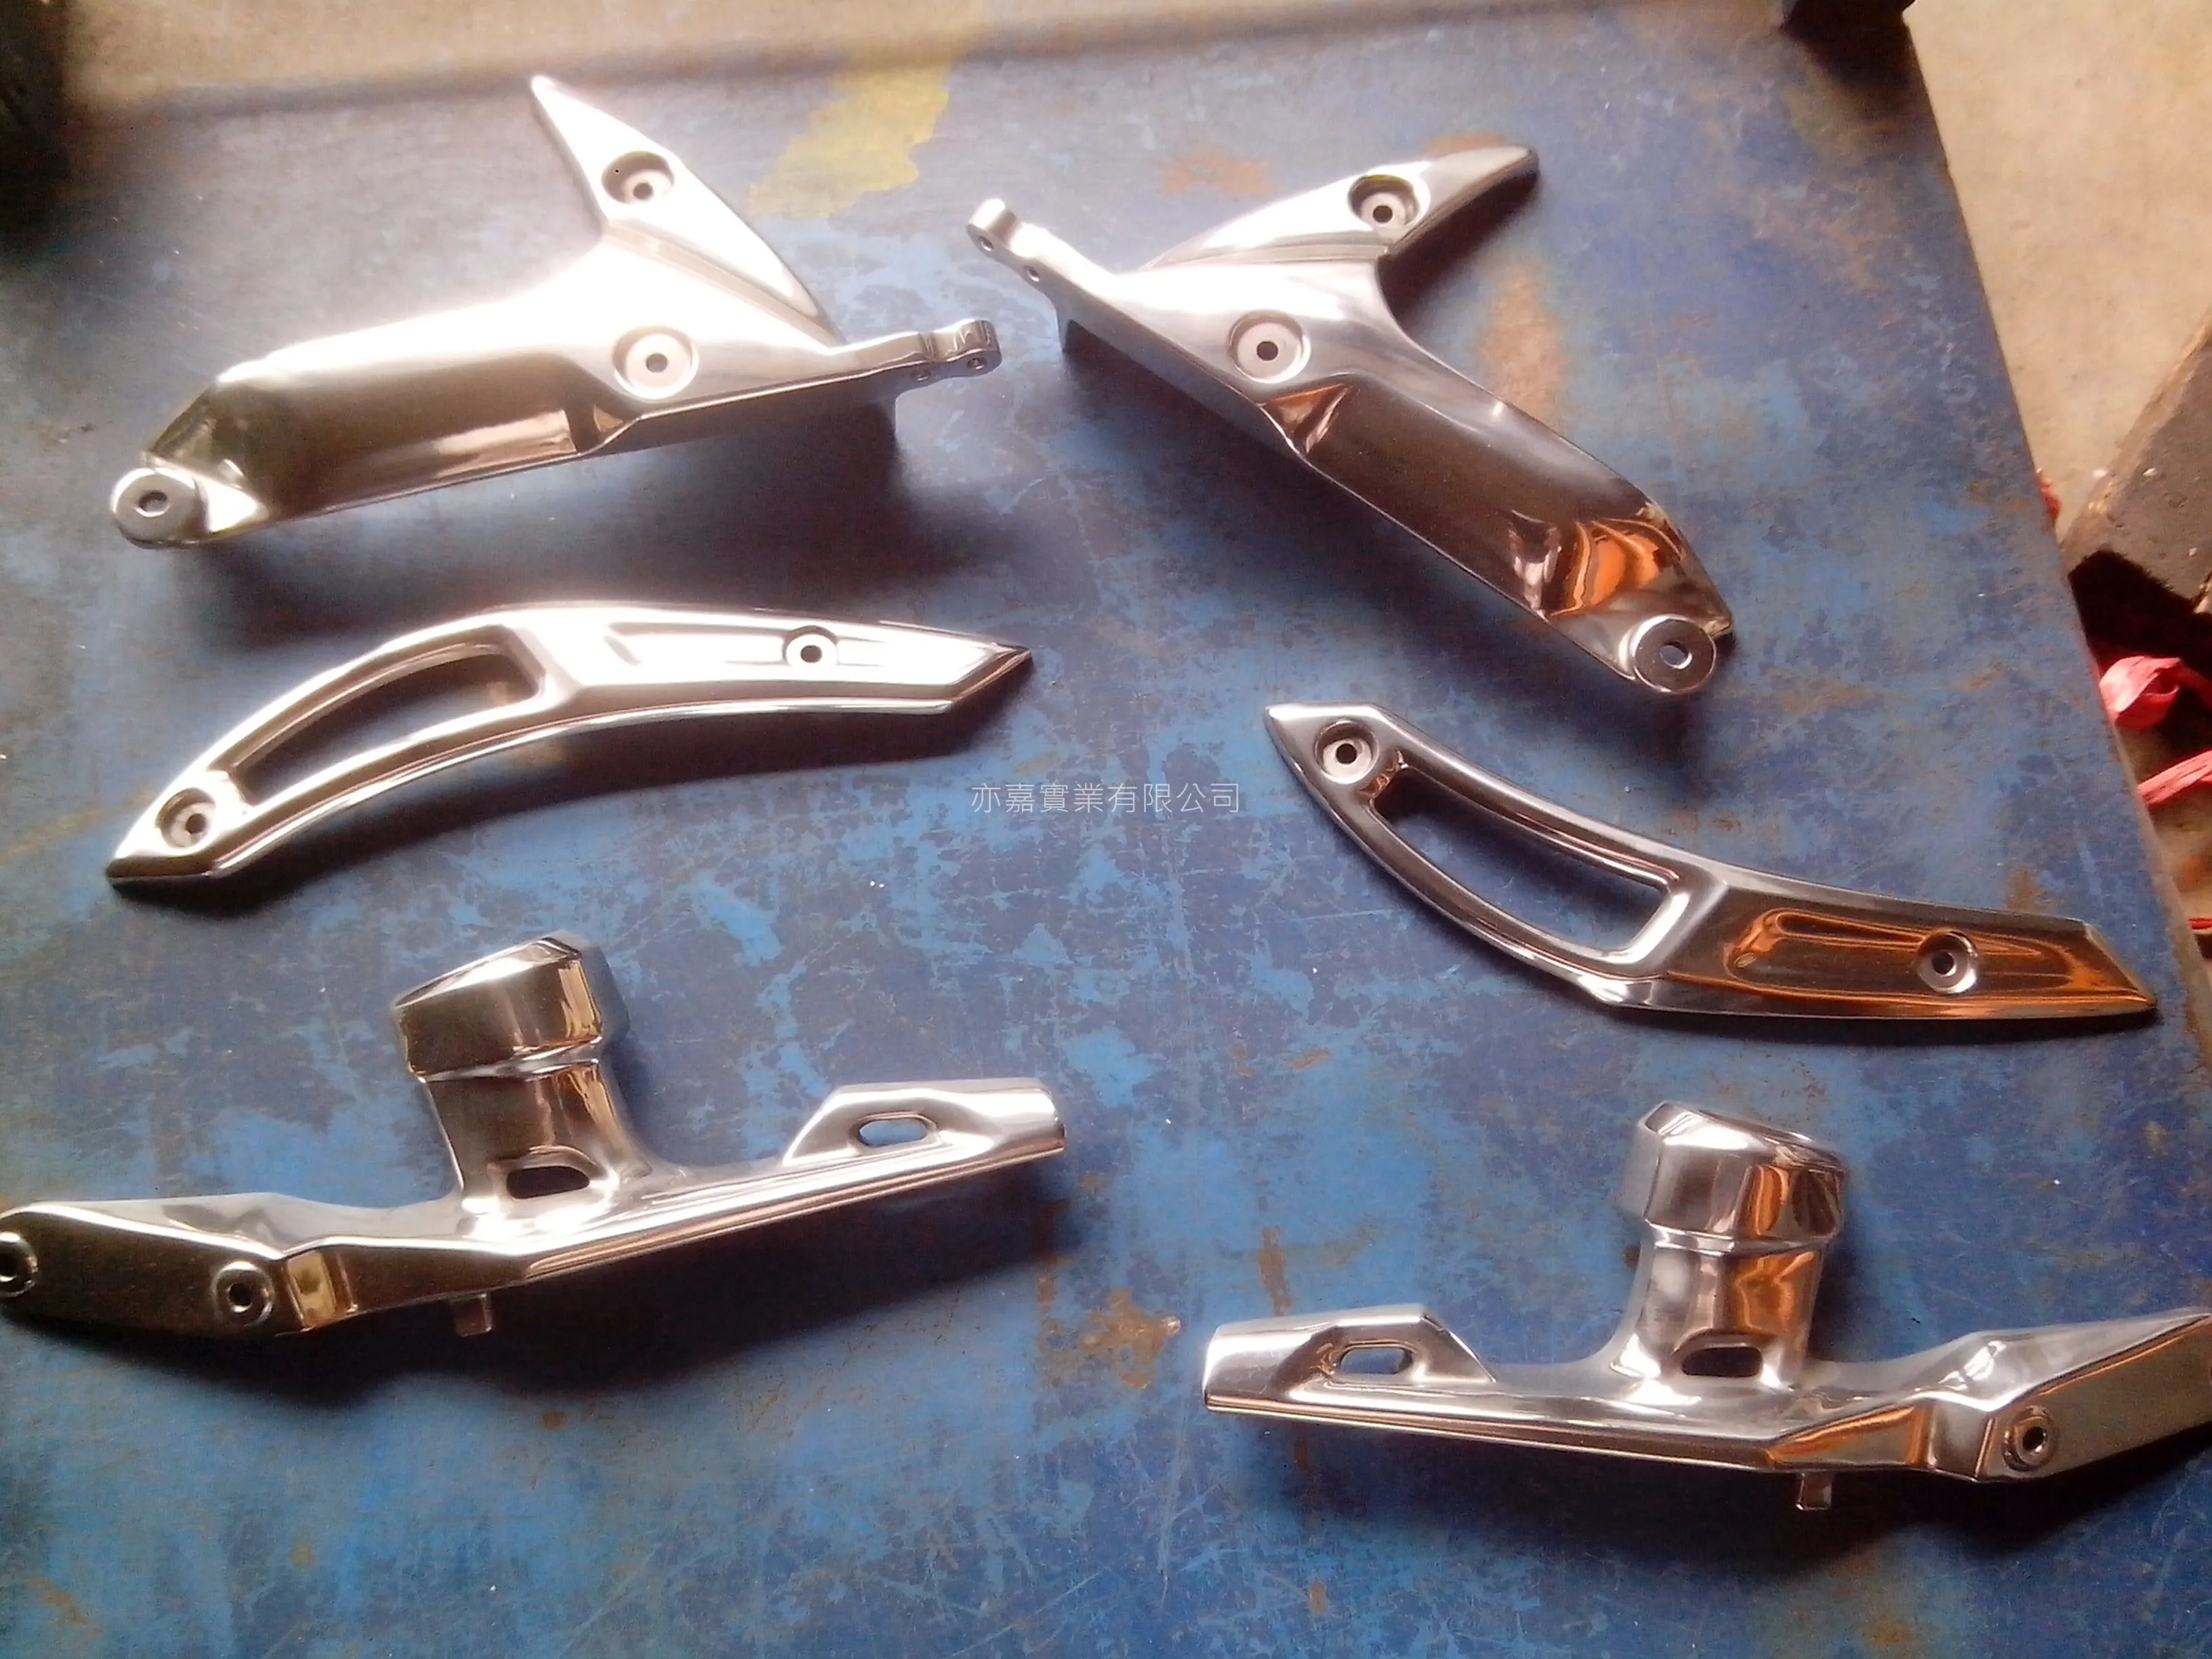
克服高密度幾何體的挑戰:粉末冶金 MIM 後處理技術
金屬粉末射出成型(粉末冶金MIM)技術因能一次成型極度複雜的三維幾何形狀,被大量應用於精密醫療器械與 3C 內部微小構件。然而,MIM 零件在燒結後,表面常帶有細微的孔隙與氧化層,且由於其體積小、結構複雜,傳統的手工或機械拋光根本無法深入其死角。針對這類高密度零件,必須採用高頻率的微型研磨介質,搭配特殊的化學研磨劑,在不改變零件原始精密公差的前提下,溫和且均勻地去除表面的微觀凸起,還原金屬緻密質感的同時,也為後續的電鍍或塗裝打下完美基礎。
自動化與人工的完美結合:振動研磨與手工去毛邊
面對大批量的 五金零件研磨 需求,振動研磨 是最具經濟效益且高度一致性的解決方案。將成千上萬的零件與特定形狀的研磨石以及研磨液共同放入振動槽中。透過馬達產生的高頻螺旋三維振動,讓磨料與零件產生綿密而均勻的相互摩擦。這種工法能同時完成大批量零件的倒角與光整。然而,針對氣動工具內框或具有深孔、盲孔的精密鑄件,機器難以完全觸及。此時,具備多年經驗的專業團隊會介入進行內孔手工 去毛邊 處理,運用專用銼刀或微型氣動工具,精準剔除內部殘留的毛刺,確保氣體或流體通道的絕對順暢。
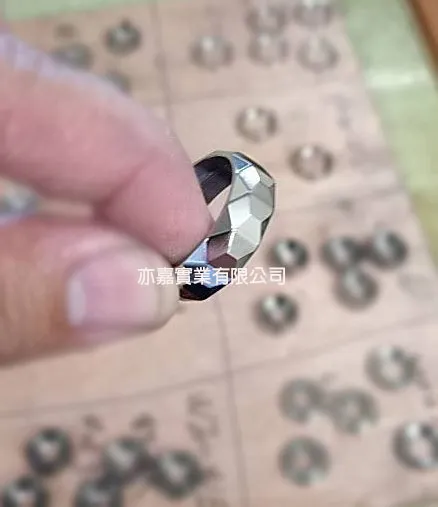
針對特殊材質的對策:銅金屬拋光與金屬除鏽技術
不同的金屬對環境的敏感度差異極大。銅合金因其優異的導電性與散熱性被廣泛使用,但其極易在空氣中氧化變黑。在進行 銅金屬拋光 時,除了利用細緻的研磨料恢復其紅銅或黃銅的耀眼光澤外,關鍵在於拋光液中必須加入特定的抗氧化抑制劑,並在拋光後迅速進行封閉處理,以隔絕氧氣與水氣的侵蝕。另一方面,針對因存放不當或加工環境潮濕而產生鏽斑的鐵件,專業的 金屬除鏽 則會摒棄會產生氫脆化的高強度強酸,改採環保型化學除鏽劑配合機械振動,溫和剝離鐵鏽,確保金屬原有的機械強度不受損害。
從打樣到量產的穩定交期保證
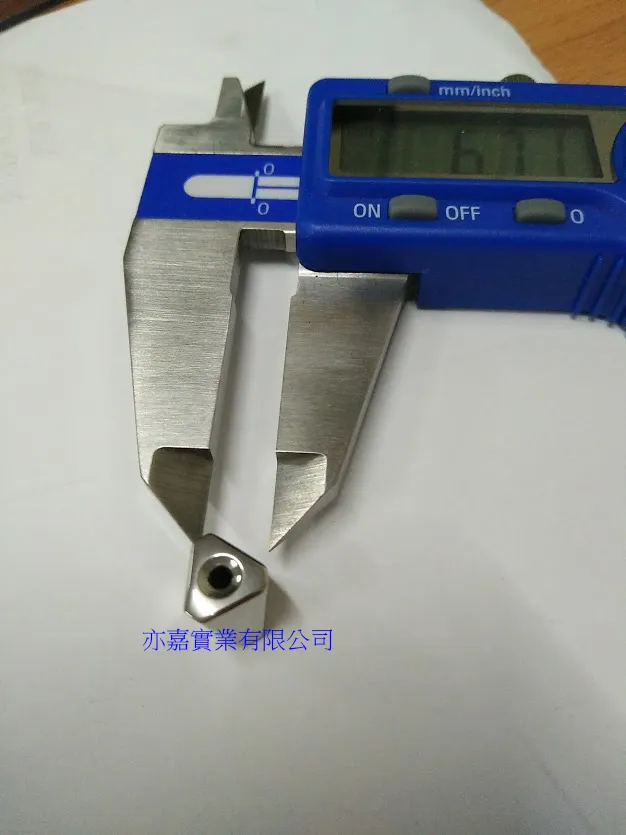
無論是半導體設備的精密組件還是生活用品的金屬配件,表面處理廠必須具備高度的彈性與產能。通過 ISO9001 認證的廠區,擁有完整的多機台配置,能靈活應對小量試產到大量訂單的產能調度。透過標準化的研磨液配方、精確設定的振動頻率與循環時間,能確保每一批交給客戶的五金零件,其表面粗糙度、倒角半徑與光澤度皆高度一致。穩定的品質與準時的交貨期,是支援上下游供應鏈平穩運作的最強後盾。
FAQ
Q1:體積微小且形狀複雜的「粉末冶金 MIM」零件,在進行「振動研磨」時會不會因為碰撞而導致尺寸變形或破壞精密公差?
A1:這正是表面處理技術的核心難點。針對高精密的 MIM 零件,我們不會使用傳統的大型粗糙研磨石。工程團隊會選用體積極小、密度較高的特製研磨介質(如高鋁瓷微珠),並大幅調降機台的振動振幅,改以高頻率的微震動進行加工。此外,透過增加研磨液的潤滑濃度,能讓零件在槽內懸浮翻滾,大幅降低零件與零件之間的直接撞擊機率。這樣的設定能在有效光整表面的同時,將尺寸變化控制在微米級距之內,確保不影響公差。
Q2:有些「五金零件研磨」的死角或內孔,機器震動真的處理不到,你們的手工「去毛邊」技術能確保品質一致嗎?
A2:對於盲孔、深長內孔或是氣動工具複雜的內框通道,確實是自動化研磨的盲區。我們擁有多人專業拋光技術團隊,專職處理各類棘手的手工去毛邊作業。為了確保品質一致性,在導入量產前,我們會針對該零件製作專屬的手工修整治具,並規範銼削或氣動打磨的角度與秒數。透過嚴格的首件檢驗與製程中的高倍率放大鏡巡檢,將人工操作的誤差降至最低,確保內部毛刺徹底清除乾淨。
Q3:送交處理的鐵件如果已經有生鏽狀況,進行「金屬除鏽」後再拋光,表面會留下明顯的坑洞嗎?該如何處理「銅金屬拋光」後的快速氧化問題?
A3:鐵件鏽蝕若已深入基材形成「鏽坑」,單純的金屬除鏽確實會讓坑洞顯露。針對此情況,我們會在除鏽後安排多道次的粗磨與中磨工序,將鏽坑周圍的金屬表面均勻削平,再進行後續的精拋,以恢復平整表面。至於銅金屬,其活性高極易氧化。在銅金屬拋光完成並清洗乾淨的當下,我們會立刻將其浸入專用的金屬鈍化液或進行高分子奈米封閉處理,在表面形成一層極薄且透明的保護膜,有效阻絕空氣與水分,大幅延長銅件的抗氧化時效。